


EAF deluje pri višji toplotni intenzivnosti kot skoraj katera koli druga industrijska peč. Električni oblok ustvarja temperature nad 3000 stopinj na konici elektrode. Jeklena kopel ima v povprečju 1600–1650 stopinj. Zaradi kombinacije staljene kovine, tekoče žlindre, termičnega kroženja, sevanja obloka in fizičnega vpliva polnilnega materiala je izbira EAF ognjevarnega materiala eden najzahtevnejših problemov pri izdelavi jekla.
Napaka, ki jo naredi večina kupcev: EAF obravnavajo kot eno samo cono in določijo en material v celoti. Tako dobite podlogo, ki v 8 tednih najprej odpove v območju žlindre, medtem ko je dno še vedno popolnoma uporabno.
Ta vodnik preslika vsako cono EAF, razloži mehanizem napak v tej coni in poda specifikacijo materiala, ki jo obravnava. Za celovit pregled osnovne družine ognjevzdržnih materialov, ki se uporabljajo v primarni proizvodnji jekla, glejte naš vodnik o ognjevzdržnih materialih iz magnezijevega oksida.
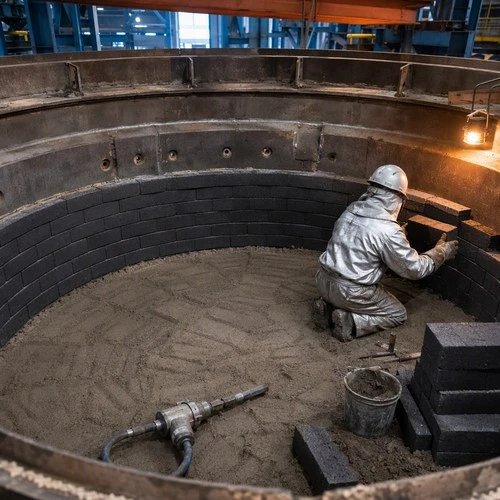
Izzivi EAF Refractory - Zakaj so okolja EAF edinstvena
EAF, ki deluje pri vhodni toplotni moči 150 MW, ustvarja pogoje, ki bi uničili večino oblog industrijskih peči v nekaj dneh:
Toplotna intenzivnost:Temperatura obloka 3000 stopinj + z neposrednim sevanjem na streho in zgornjo stransko steno. Temperaturni gradient od območja elektrod do jeklene kopeli: 1000 stopinj znotraj 500 mm debeline obloge.
Kemični napad:Bazičnost 3–4 (razmerje CaO/SiO₂). Vsebnost FeO v žlindri EAF doseže 15–25 %, kar je bistveno več kot v žlindri BOF. FeO je še posebej agresiven proti MgO-C opeki - oksidira ogljikovo fazo, ustvarja poroznost, ki pospešuje prodiranje žlindre.
Toplotno kroženje:Vsako ogrevanje je celoten cikel od hladnega zagona do 1700 stopinj in nazaj. Za talilnico, ki izvaja 30 ogrevanj na dan, obloga doživi 30 polnih toplotnih ciklov na dan. Toplotni šok je primarni način okvare strešnih opek in zgornjih stranskih delov.
Mehanski vpliv:Polnjenje odpadkov z velikimi jeklenimi kosi povzroči neposreden fizični udarec na stransko steno. Zato udarno območje (kamor pade odpadek) prejme najdebelejšo oblogo z najvišjo stopnjo CCS.
EAF v jugovzhodni Aziji je zamenjal stranske obloge vsake 3 mesece (približno 250 ogrevanj). Potem ko smo preoblikovali specifikacijo njihove cone – posebej preklopili z 10 % C na 15 % C MgO-C v coni žlindre in dodali vzdrževalni program za streljanje – so podaljšali življenjsko dobo kampanje na 550+ ogrevanja pred popolno ponovno oblogo.
Zemljevid območij EAF – načini napak po položaju
| Cona | Temperatura | Primarni način napake | Priporočen material |
|---|---|---|---|
| Dno (pod jekleno kopeljo) | 1600-1700 stopinj | Erozija zaradi staljenega jekla + toplotna utrujenost | Varnostna podloga iz nabitega MgO + MgO-C |
| Linija žlindre | 1600-1750 stopinj | FeO napad žlindre + oksidacija ogljika | MgO-C opeka, 14–18 % C, FM-97 zrnatost |
| Spodnja stranska stena | 1500-1650 stopinj | Napad žlindre + udar ostankov | Opeka MgO-C, 12–15 % C |
| Zgornja stranska stena | 1400-1600 stopinj | Obločno sevanje + toplotno kroženje | Opeka z visoko vsebnostjo aluminijevega oksida ali aluminijev oksid-krom |
| Streha | 1400-1600 stopinj | Sevanje obloka + napad plina + toplotni šok | Plošče z visoko vsebnostjo aluminijevega oksida (90 %) ali vodno hlajene plošče |
| Območje luknje za pipo | 1600-1700 stopinj | Erozija staljenega jekla + toplotni šok | Aluminijev oksid-MgO litja ali posebne opeke |
Dno in ognjišče: zabiti MgO vs. Castable
Dno EAF je običajno sestavljeno iz dveh plasti:
Varnostna/podporna obloga:MgO-C opeka (8–10 % C) ali gosto žgana MgO opeka. Ta plast ostane na mestu za več oglaševalskih akcij – ni zamenjana ob vsaki vožnji. Debelina: 200–300 mm.
Delovna plast:Sintrana MgO nabita masa ali ulitek na osnovi MgO, nanesen na vrhu varnostne obloge. Nabito maso pogosteje zamenjamo ali dopolnimo.
Zakaj nabita masa za ognjišče?Spodnja površina ni ravna ravnina - ima nepravilno ukrivljenost zaradi prejšnjih vročin in vzorcev erozije. Nabita masa se prilagodi površini in zapolni nepravilnosti. Tečaji Brick se tej geometriji ne prilagajajo tako dobro.
Vsebnost MgO za nabito maso ognjišča:Najmanj 90 % MgO, porazdelitev velikosti zrn za doseganje največje gostote pakiranja. Razmerje grobo/srednje/fino: 40/30/30 % teže.
Uporaba:Nanašajte v 50–80 mm višinah, vsako ploščo nabijte ročno ali s pnevmatskim nabijačem. Ciljna gostota Večja ali enaka 2,95 g/cm³ po nabijanju. Kritično: prvo segrevanje po popravilu ognjišča mora slediti nadzorovanemu razporedu segrevanja, da se nabita masa sintra na mestu.
Opozorilo o združljivosti materialov:Lito z visoko vsebnostjo aluminijevega oksida lahko služi kot trajna podpora/varnostna plast, vendar nikoli kot delovna obloga v neposrednem stiku z jeklom. Pri 1650 stopinjah visoka vsebnost aluminijevega oksida sprosti SiO₂ v kopel, kar povzroči pobiranje silicija in poslabša združljivost z osnovno žlindro. Sintrana MgO nabita masa ostaja nedopustna za proizvodnjo čistega jekla.
Območje žlindre (spodnja stranska stena): Zakaj je kakovost MgO-C pomembna
Območje žlindre - približno 400–600 mm pas, kjer se plast žlindre stika s stransko steno - je najhitreje obrabljivo območje v katerem koli EAF. Kombinacija žlindre z visoko vsebnostjo FeO, turbulence obloka in toplotnega cikla ustvarja popolno okolje za erozijo, kjer vrhunskomagnezitno ogljikova opekasluži kot primarna obramba.
Izbira vsebnosti ogljika:
14–18 % C: največja vsebnost ogljika, največja toplotna prevodnost, največja zaščita zmrznjene žlindre. Uporablja se za okolja z visoko vsebnostjo FeO žlindre (EAF na osnovi odpadkov s 15–20 % FeO v žlindri). Zmrznjena plast žlindre na opečni strani učinkovito oklepa oblogo med pipami.
12–14 % C: za DRI (neposredno reducirano železo) naboje, kjer je FeO nižji in je treba pobiranje ogljika v vrstah jekla z ultra nizko vsebnostjo ogljika čim bolj zmanjšati.
10–12 % C: za EAF iz nerjavnega jekla, kjer je onesnaženje z ogljikom kritično.
Kakovost surovin:FM-97 zrnatost je specifikacija za opeko s cono žlindre. Uporaba DBM-95 za zmanjšanje stroškov v coni žlindre je lažna ekonomičnost - nižja nasipna gostota in manjša velikost kristalov DBM omogoča hitrejše prodiranje FeO.
Dodatek antioksidantov:Vse naše MgO-C opeke za območje žlindre vključujejo antioksidant iz Al ali Al-Mg zlitine (2–4 % dodatka), ki zavira oksidacijo ogljika. To je standardna praksa – katera koli opeka MgO-C brez antioksidanta je neustrezna za uporabo linije za žlindro EAF.
Zgornja stranska stena: možnosti z visoko vsebnostjo aluminijevega oksida v primerjavi z aluminijevim oksidom in kromom
Zgornja stranska stena deluje nad linijo žlindre. Temperatura je nižja (1400–1550 stopinj), vendar je okolje drugačno: kroženje vročih plinov, sevanje obloka in kondenzacija prahu/dima namesto neposrednega stika z žlindro.
Opeka z visoko vsebnostjo aluminijevega oksida (85–90 % Al₂O₃):Standardna izbira za zgornjo stransko steno. Primeren za zmerno intenzivno delovanje EAF. CCS Večji ali enak 80 MPa, RUL T₀.₅ Večji ali enak 1550 stopinj. Stroškovno učinkovito (preglejte našo tehnično razčlenitevvisoke lastnosti opeke iz aluminijevega oksida).
Aluminijeva kromirana opeka (70–80 % Al₂O₃, 8–15 % Cr₂O₃):Vrhunska izbira za visoko intenziven EAF z agresivno procesno kemijo. Dodatek Cr₂O3 bistveno izboljša odpornost proti kondenzaciji dima železovega oksida in napadu alkalijskih hlapov. Življenjska doba akcije je običajno 30–50 % daljša od standardne visoke vsebnosti aluminijevega oksida v zgornjih položajih stranske stene.
Okoljska opomba o Cr₂O₃:Rabljena opeka iz oblog iz aluminijevega oksida in kroma po servisiranju vsebuje šestvalentni krom (Cr⁶) - zahteva posebno odlaganje v skladu z lokalnimi predpisi. Pred določitvijo potrdite lokalne zahteve glede odstranjevanja odpadkov.
Debelina:Zgornja stranska stena običajno 150–200 mm. Za zahtevne postopke, 230 mm z vročim pršenjem za vzdrževanje pištole.
Streha: Izbira materiala za obločno sevanje in plinski napad
EAF strehe so najbolj obremenjene s sevanjem obloka. Dva glavna pristopa oblikovanja:
Delta streha (opečna konstrukcija):Uporablja opeko z visoko vsebnostjo aluminijevega oksida (90 %+ Al₂O₃) ali magnezijevo-kromovo opeko, razporejeno v visečem loku. Najvišja delovna temperatura: 1650 stopinj. Zahteva redne preglede in zamenjavo vročih točk (neposredno pod položaji elektrod).
Vodno hlajena panelna streha (delna ali popolna):Sodobne visokozmogljive zasnove EAF pogosto uporabljajo vodno hlajene bakrene ali jeklene plošče za večino strešne površine, pri čemer ostane samo delta elektrode kot ognjevzdržna opeka. To dramatično podaljša življenjsko dobo strešne kampanje, vendar poveča porabo energije za vodno hlajenje.
Za opečne strehe navedite:
Opeka z visoko vsebnostjo aluminijevega oksida, 92–95 % Al₂O₃, najmanj CCS 120 MPa
Navidezna poroznost < 15 % (gosta opeka je odporna na prodiranje dima)
Pravilna geometrija opeke za zasnovo loka - posvetujte se z nami glede premera strehe in dimenzij delta
Gunning and Patching – Podaljšanje življenjske dobe kampanje
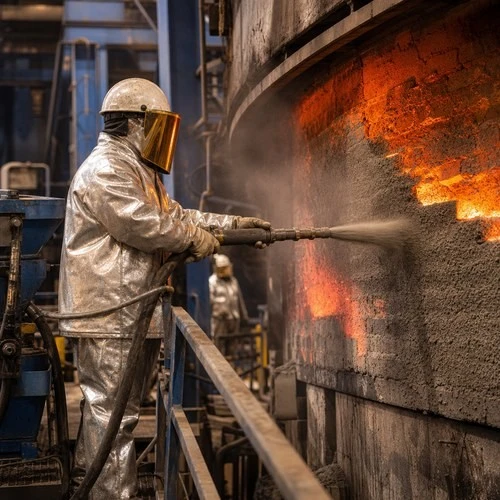
Dobro voden vzdrževalni program streljanja je razlika med akcijami 300-heat in 600-heat.
Material za streljanje:Na osnovi MgOdesen gunning castable, 85–90 % MgO, velikost delcev, optimizirana za pnevmatsko uporabo.
Kdaj streljati:Po vsaki ali vsaki 2–3 ogrevanju preglejte območje žlindre in udarno območje. Pištolite vsa območja, kjer obraba presega 20 mm od referenčnega profila. Cilj: ves čas akcije naj bo podloga znotraj 30–50 mm od prvotnega profila.
Način prijave:
Mokro streljanje (zaželeno): predhodno zmešano z vodo, uporabljeno na razdalji 5–8 m pištole
Suho streljanje: prah + voda na šobi; zahteva natančno kontrolo vode za oprijem
Adhezijski ključ:Pri streljanju mora biti lupina peči pri 600–900 stopinjah. Pod 600 stopinjami se material za streljanje ne sintra in odpade. Nad 1000 stopinjami se suši prehitro, preden prodre v obstoječe razpoke.
Naš ulitek za gosto tokokroženje: MgO večji ali enak 88 %, Fe₂O₃ < 1,2 %, CCS po žganju pri 1400 stopinjah Večji ali enak 45 MPa. Združljivo z našimi opekami MgO-C in konkurenčnimi znamkami – združljivost streljanja je odvisna od kemije, ne od znamke.
Primerjalna merila in optimizacija življenjske dobe oglaševalske akcije
Tipična kampanja EAF živi po zasnovi:
| Vrsta EAF | Bottom Life | Življenjska doba stranske stene (brez streljanja) | S programom Gunning |
|---|---|---|---|
| AC EAF, običajni odpadki | 300–500 vročin | 250–350 ogrev | 500–700 vročin |
| DC EAF | 400–600 vročin | 300–400 ogrevanj | 600–800 vročin |
| EAF s hranjenjem DRI | 200–350 ogrevanj | 200–300 ogrevanj | 400–600 vročin |
Tri spremenljivke, ki najbolj vplivajo na življenje kampanje:
Vsebnost ogljika MgO-C (višji C v žlindri z visoko vsebnostjo FeO=daljša življenjska doba)
Kakovost zrn FM v primerjavi z DBM (FM-97 dosledno prekaša v coni žlindre)
Doslednost programa streljanja (krpanje v 24 urah po zaznavi obrabe > 20 mm)
Intervali zamenjave komponent v oglaševalskih akcijah:
Stranice:250–400 ogrevanj nevzdrževano; 500–800 ogrevanj z dnevnim vzdrževanjem vročega streljanja.
Dno ognjišča:Običajno preživi 2–3 popolne bočne kampanje (1.200–2.000 ogrevanj), preden je potrebno popolno prebijanje in ponovno nabijanje.
Opeke za navojno luknjo:Načrtovane menjave na vsakih 50–100 ogrevanj, da se prepreči izgorevanje toka iz pipe in puščanje jekla.
Premisleki glede peči na izmenični in enosmerni tok:Zasnove dna EAF z enosmernim tokom vključujejo prevodne MgO ali grafitno-MgO zatiče okoli spodnje povratne elektrode, kar zahteva posebno spremljanje toplotnega raztezanja med zagonom.
Tehnično svetovanje in RFQ za projekt
Opeka MgO-C za cono žlindre EAF - 14% C in 12% C na zalogi.
Navedite vrsto peči (AC/DC), težo pipe, kakovost jekla in trenutno življenjsko dobo. Naša inženirska ekipa bo določila paket ognjevzdržnih materialov, ki ustreza coni, in zagotovila popoln tehnični predlog.
E-pošta:inquiry@topower.tech- odgovorimo v 4 delovnih urah.
TDS, potrdilo o originalnosti in poročila o preskusih serije iz nedavnih proizvodnih serij so na voljo na zahtevo.


